

Mazos de cables personalizados para equipos de envasado de alimentos: Diseñados para resistir lavados, cadenas portacables y un diseño higiénico.
2026-09-30 14:27Mazos de cables personalizados para equipos de envasado de alimentos: Diseñados para resistir lavados, cadenas portacables y un diseño higiénico.
Una planta de envasado de queso en los Países Bajos nos envió un arnés de una máquina de formado, llenado y sellado en marzo. Tras ocho meses de servicio en una línea que funciona en tres turnos y recibe un lavado completo con espuma y enjuague dos veces al día, la cubierta del arnés del gabinete principal se había hinchado hasta alcanzar aproximadamente 1,4 veces su diámetro original y estaba tan blanda que se podía marcar con la uña. Dos conectores M12 del circuito del calentador de la mordaza de sellado presentaban corrosión verdosa en el interior de la carcasa. Y el cable que el cliente había especificado como apto para uso alimentario, azul, era negro; el proveedor había enviado la pieza industrial estándar y supuso que nadie se daría cuenta.
Se dieron cuenta. La planta acababa de suspender una auditoría de un cliente por no poder presentar el certificado de material de un cable que discurría dentro de una zona de producción de alimentos. Ese fallo en la auditoría les costó más de lo que les habría costado el arnés, incluso si hubiera costado diez veces más.
El sector de los arneses para el envasado de alimentos es el que presenta más especificaciones excesivas y menos ingeniería de la que disponemos. Todos conocen las palabras clave: IP69K, apto para uso alimentario, higiene. Sin embargo, muy pocas solicitudes de presupuesto especifican qué productos químicos de limpieza utiliza la máquina, cuántos ciclos de flexión realiza la cadena por arrastre por turno o cuál de las cuatro o cinco normas vigentes debe cumplir realmente. Este artículo es lo que solicitamos antes de presentar un presupuesto.
Contenido de este artículo:
Qué abarca realmente el equipo de envasado de alimentos y por qué los requisitos de arnés difieren en toda la categoría.
Los siete factores de estrés que dañan el arnés de una máquina de embalaje y la respuesta de diseño para cada uno de ellos.
Las cinco familias de circuitos dentro de una máquina de embalaje
Química del lavado: qué efecto tiene cada agente de limpieza sobre cada material de la chaqueta.
Qué significan realmente "food safe" y "hygienic design" para un cable y un conector.
Flexión continua, cadenas portacables y torsión: las cifras que importan.
Cableado de retroalimentación para servomotores, variadores de frecuencia y codificadores
Circuitos de seguridad y las directivas de la máquina que deben cumplir.
Ethernet industrial y IO-Link en una línea de empaquetado
Selección de conectores para un entorno de lavado
Cómo construimos y probamos, y los fallos por los que nos pagan para solucionarlos.
Una plantilla de especificaciones que puedes copiar en tu próxima solicitud de cotización.
Tabla de contenido
Por qué este es el entorno de arnés más difícil que construimos para
Las cinco familias de circuitos dentro de una máquina de embalaje
Productos químicos de lavado frente al material de la chaqueta
Lo que realmente requieren los sistemas de seguridad alimentaria y diseño higiénico.
Cableado de retroalimentación para servomotores, variadores de frecuencia y codificadores
Lo que realmente cubre el equipo de envasado de alimentos
Los requisitos del arnés son diferentes para cada familia que se detalla a continuación. Si su solicitud de cotización solo dice "máquina de empaquetado,", el proveedor está adivinando la mitad de las especificaciones.
Máquinas de formado, llenado y sellado (VFFS y HFFS).Ensacadoras verticales y horizontales. Movimiento continuo o intermitente, alta flexibilidad en las secciones de alimentación de película y mordazas, mordazas de sellado con circuitos calefactores y termopares, y cortos intervalos de lavado. Esta es una de las familias más exigentes, ya que el arnés móvil se encuentra dentro de una cadena portacables que se lava dos veces por turno.
Termoformadoras y selladoras de bandejas.Calentamiento por película, circuitos de vacío y de purga de gas, barras de sellado. A menudo en un entorno de atmósfera modificada con alta humedad. Frecuentemente lavado con espuma clorada.
Encartonadores y empacadores de cajas.Más mecánicas, más neumáticas, con ciclos de trabajo más rápidos y cargas de choque más severas. Generalmente, requieren un lavado menos agresivo, razón por la cual se suelen subestimar sus especificaciones y luego se preguntan por qué falla el cable en el cabezal de aspiración.
Llenadoras, taponadoras, etiquetadoras y pesadoras.Zonas de contacto con el producto, cableado ajustado y gran cantidad de actuadores y sensores pequeños conectados por cables delgados. El principal problema reside en el cableado de los sensores y actuadores, que se pellizca durante el mantenimiento.
Detectores de metales, inspección por rayos X y básculas de control.Señales analógicas y digitales de bajo nivel en un entorno eléctricamente ruidoso, justo al lado de variadores de frecuencia de alta potencia. El blindaje y la conexión a tierra son fundamentales.
Paletizadores y robots de final de línea.Torsión continua en el arnés del brazo, impactos fuertes y cables de gran longitud. Cable con clasificación de torsión, no solo de flexión.
Máquinas de envasado al vacío y al vacío, mezcladoras, líneas de producción de masa y panadería.Lavado intensivo, producto pegajoso, productos químicos agresivos y, en el caso de la panadería, mucho polvo de harina. La combinación de polvo y humedad supone un problema de sellado que no se presenta con ninguno de los dos por separado.
Zonas de lavado frente a zonas secas en la misma fábrica.Conviene señalar esto cuanto antes: un arnés que pasa de una zona seca a una zona de lavado necesita el tratamiento adecuado para el lado más agresivo, y el punto de transición es por donde entra el agua.
Por qué este es el entorno de arnés más difícil que construimos para
Fabricamos para estaciones de carga, interiores de automóviles, dispositivos médicos y automatización industrial. El envasado de alimentos es más complejo que todos ellos, debido a la combinación de factores. Un punto de carga soporta uno o dos factores de estrés simultáneamente. Una máquina de envasado soporta cinco, al mismo tiempo, tres turnos al día, y un técnico de mantenimiento la desmonta y vuelve a montar en tan solo quince minutos antes de que se reinicie la línea de producción.
| factor estresante | Lo que le hace al arnés | Síntoma de campo | ¿Qué haremos al respecto? |
|---|---|---|---|
| Lavado químico (alcalino, ácido, clorado, ácido peracético) | Hinchazón de la chaqueta, fragilización, extracción de plastificante, ataque del inserto del conector | Chaqueta blanda y agrandada, o dura y agrietada; pines de conexión corroídos | Material seleccionado en función de la lista química real, probado por inmersión, no elegido a partir de una afirmación genérica de resistencia química. |
| Agua caliente a alta presión (condiciones IP69K) | El agua se filtra a través de las juntas, el cable se empapa y el agua se acumula en los bucles bajos. | Fallos intermitentes después de cada lavado, disparos del RCD o GFCI. | Conectores con clasificación IP69K, salidas de cable orientadas hacia abajo, drenaje definido, sin bucles bajos en el enrutamiento. |
| Flexión y torsión continuas en cadenas portacables | Fatiga del conductor, fractura del blindaje, desgaste de la cubierta contra la pared de la cadena | El cable falla entre 1 y 3 millones de ciclos; señal intermitente que se corrige sola. | Conductor de filamento fino de clase 6, cubierta apta para cadena por arrastre, radio de curvatura mínimo obligatorio, vida útil probada no estimada |
| Interferencias electromagnéticas (EMI) procedentes de variadores de frecuencia y amplificadores servo. | Corriente de modo común en blindajes, corrupción de la señal del sensor y del codificador. | Las lecturas de peso varían, el detector de metales rechaza falsamente y el codificador falla aleatoriamente. | Terminación correcta del blindaje (abrazadera de 360°, no un cable flexible), enrutamiento separado de alimentación y señal, cable VFD con conexión a tierra simétrica. |
| Variación de temperatura (CIP a 80 °C, congelador a -30 °C) | Expansión diferencial, deformación permanente por compresión de la junta, fallo del sello tras ciclos térmicos. | Los sellos gotean después de unos meses; el par de apriete terminal se relaja. | Pares de materiales coincidentes en la dilatación térmica, juntas de silicona o FKM, ciclos térmicos con el perfil real de la máquina. |
| abuso mecánico durante la limpieza y el mantenimiento | Cables aplastados y pellizcados, conectores arrancados, cable roto dentro de una cubierta intacta. | Zonas muertas que aparecen después de una visita de servicio | Alivio de tensión reforzado, enrutamiento protegido, bucles de servicio lo suficientemente largos como para abrir el panel sin desconectarlo. |
| Requisitos de seguridad alimentaria y trazabilidad | Auditorías fallidas, certificados de materiales faltantes, objetos extraños no detectables | Hallazgo de la auditoría: un fragmento de plástico en el producto. | Materiales documentados aptos para el contacto con alimentos, detectables por metales cuando sea necesario, trazabilidad completa del material por lote. |
Cada una de esas siete filas se convierte en una partida del costo. Si su solicitud de cotización solo menciona dos de ellas, recibirá una cotización que refleje dos, y las otras cinco aparecerán como una reclamación de garantía o un hallazgo de auditoría.
Las cinco familias de circuitos dentro de una máquina de embalaje
Las máquinas de envasado tienen un tipo de cableado adicional en comparación con la mayoría de los equipos industriales, ya que las líneas de envasado de alimentos casi siempre incluyen una etapa de pesaje o inspección. Clasificamos cada plano en estas cinco categorías antes de elaborar un presupuesto.
| Familia | Circuitos típicos | Corriente / señal | Enfoque de construcción | Dónde falla en una planta de envasado |
|---|---|---|---|---|
| Distribución de energía | Alimentación trifásica para variadores y calentadores, contactores, interruptor principal, disyuntores, tomas de transformador. | 400/480 V CA, 10–100 A por circuito | Cable de cobre de filamento fino, terminales tubulares, control de par, marcado de fase, con funda protectora. | Terminaciones sueltas después de ciclos térmicos; terminales engarzados con la matriz incorrecta |
| Movimiento y conducción | Alimentación del servomotor, retroalimentación del codificador, salida del variador de frecuencia a los motores, resistencias de frenado. | 400/480 V CA y retroalimentación diferencial de bajo nivel | Cable para servomotor con 4 pares de alimentación + 2 pares apantallados, con capacidad de 600 V; cable para variador de frecuencia con conexión a tierra simétrica y apantallamiento general. | El blindaje termina con un cable flexible en lugar de una abrazadera de 360°; errores del codificador y corrientes en los rodamientos. |
| Calentador y térmico | Calentadores de barras de sellado, aire caliente, sellado por impulsos, retroalimentación de termopar o RTD, controladores de temperatura | Hasta 230 V CA, 2–20 A; señales del sensor en mV | Aislamiento de alta temperatura en el extremo del calentador, enrutamiento independiente para el par de sensores, disipador de calor o espacio de aire en la transición. | Cable del sensor agrupado con el cable del calentador: la lectura es estable en el banco de trabajo y varía en la máquina. |
| Control, seguridad y detección | Parada de emergencia, barreras fotoeléctricas, interruptores de enclavamiento, relés de seguridad, sensores de proximidad y fotoeléctricos, bancos de válvulas neumáticas | Control de 24 V CC, circuitos de seguridad según PL d o PL e | Cableado de seguridad separado e identificable; dos canales redundantes en los circuitos de seguridad; bridas detectables por detector de metales en las zonas de productos. | Circuito de seguridad que comparte una carcasa de conector con un circuito de control: un solo punto de entrada de agua inutiliza ambos canales. |
| Red e interfaz hombre-máquina (HMI) | Red troncal EtherCAT / PROFINET / EtherNet/IP, maestros y dispositivos IO-Link, panel HMI, E/S remotas | De 100 Mbit/s a 1 Gbit/s; IO-Link a 230,4 kbit/s | Pares con impedancia controlada, geometría de pares acoplados mediante conectores, M12 con codificación X para Ethernet | Conector RJ45 estándar en un mamparo dentro de una zona de lavado; secciones de empalme sin trenzar; categoría de cable incorrecta para el protocolo. |
En la familia de sistemas de movimiento reside el riesgo técnico. En la familia de redes residen las fallas intermitentes y difíciles de reproducir. En la familia de sistemas de calefacción residen los errores menores. Y en la familia de sistemas de seguridad, un error deja de ser un problema cubierto por la garantía y se convierte en un problema de responsabilidad.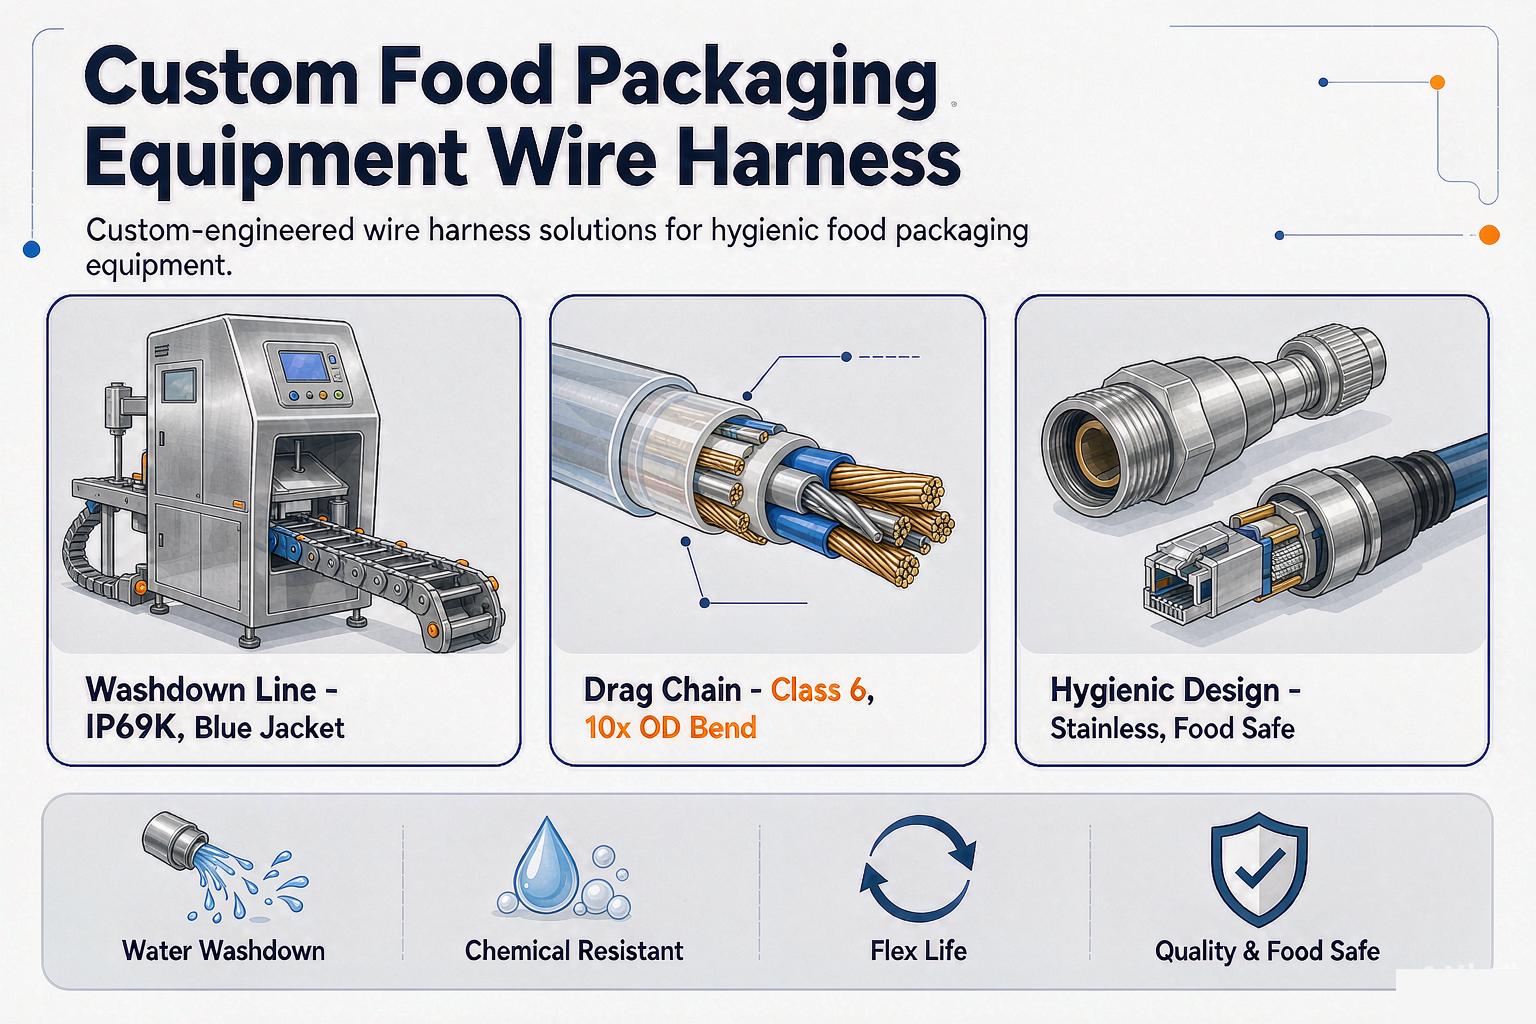
Productos químicos de lavado frente al material de la chaqueta
Esta es la tabla que enviamos de vuelta con casi todas las solicitudes de cotización de envases de alimentos, porque "chaqueta resistente a productos químicos" sin una lista de productos químicos no es una especificación.
Solicita a tu equipo de saneamiento los productos y concentraciones exactos que se utilizan en esa línea. No la categoría, sino los productos, la concentración, la temperatura y el tiempo de contacto. Luego, compáralo con esto:
| Material de la chaqueta | Alcalino (NaOH, pH 11–13, 60–80 °C) | Ácido (nítrico/fosfórico, pH 2) | Clorado (NaOCl, 100–200 ppm) | Ácido peracético (100–2000 ppm) | Cadena flexible/de arrastre en frío | Nota práctica |
|---|---|---|---|---|---|---|
| CLORURO DE POLIVINILO | Pobre | Pobre | Pobre | Pobre | Justo | El más económico y la razón por la que recibimos la mayor parte de nuestro trabajo de reparación. Extracción de plastificantes y fragilización. No lo coloque en una máquina de envasado. |
| Poliuretano (PUR) | Bien | Justo | Justo | Justo | Excelente | El componente más utilizado en cadenas portacables. Verifique el grado específico: las formulaciones de poliuretano varían mucho en cuanto a su resistencia a la hidrólisis y al agua caliente. |
| TPE / TPE-V | Bien | Bien | Justo | Bien | Muy bien | Buen equilibrio para las líneas de lavado. Compruebe el rendimiento del agua caliente y del cloro con la clasificación del proveedor. |
| Silicona | Bien | Justo | Justo | Pobre | Justo | Excelente rango de temperatura y flexibilidad en frío. Presenta problemas con el ácido peracético y es mecánicamente débil. Además, puede generar contaminación en algunas plantas procesadoras de alimentos; consulte antes de asumir que es aceptable. |
| FEP / PTFE | Excelente | Excelente | Excelente | Excelente | Pobre | Químicamente, es la solución para casi todo, pero es rígido, caro e incómodo en una cadena portacables. Generalmente se recubre con una capa de acero inoxidable para mayor resistencia a la abrasión. |
| XLPO / poliolefina reticulada | Bien | Bien | Bien | Justo | De regular a bueno | Es común en entornos químicos y de lavado. Verifique la flexibilidad antes de instalarlo en una cadena. |
| ETFE | Excelente | Excelente | Excelente | Excelente | Pobre | De paredes delgadas y resistente, con mayor flexibilidad que el FEP, aunque no es un material apto para cadenas portacables. Ideal para cables de sensores en zonas agresivas. |
Hay dos cosas que vale la pena decir claramente.
Uno:Las clasificaciones anteriores son relativas, no una garantía. Cada una depende de la concentración, la temperatura y el tiempo de contacto, así como del compuesto específico, no de la familia de polímeros. Existen grados de poliuretano (PUR) que resisten 1000 horas en ácido peracético y otros que se degradan en un mes. Probamos los materiales candidatos mediante inmersión a la concentración y temperatura reales de la planta antes de asignarles un programa, y conservamos las muestras.
Dos:El ataque químico no es el único mecanismo. Una cubierta puede ser perfectamente resistente a los productos químicos y aun así fallar porque el agua de lavado penetra a través del conector y la falla es eléctrica, no material. La tabla anterior describe la cubierta. No dice nada sobre las conexiones, y es precisamente en las conexiones donde se producen la mayoría de las fallas.
Lo que realmente requieren los sistemas de seguridad alimentaria y diseño higiénico.
La abreviatura "Food grade" en la hoja de datos de un cable no tiene un significado legal único. Generalmente, significa que el material de la cubierta figura en alguna lista positiva y que el fabricante tiene una carta de certificación archivada. Esto es un punto de partida, no una garantía de cumplimiento.
Dependiendo de dónde esté instalada su máquina, probablemente se encuentre con alguna combinación de las siguientes situaciones:
FDA 21 CFR 177.2600para artículos de caucho destinados a un uso repetido, y21 CFR 177.1520para polímeros de olefina, además21 CFR 178.3297para colorantes. Estas son las bases a nivel de material para una declaración de contacto con alimentos en EE. UU.
Reglamento (UE) 1935/2004como marco, conReglamento UE 10/2011para materiales y artículos de plástico, yUE 2023/2006para buenas prácticas de fabricación en materiales en contacto con alimentos.
3-A Normas sanitarias, ampliamente especificado en la industria láctea y en las plantas de procesamiento de alimentos de EE. UU. en general, abarcando el diseño y la facilidad de limpieza, no solo el material.
Directrices de EHEDGpara un diseño higiénico y una fácil limpieza, que es de donde generalmente proviene el requisito a nivel de máquina en las plantas europeas.
EN 1672-2en lo que respecta a la higiene de la maquinaria alimentaria, que es lo que debe cumplir el fabricante de la máquina y que repercute en los componentes que usted especifique.
Requisitos a nivel de proveedor por parte de la propia planta.Detectabilidad de metales, codificación por colores, control de objetos extraños. Si bien no son estándares, son los que suelen generar observaciones en las auditorías, y cumplirlos no tiene costo si se conocen con anticipación.
De esto se derivan algunos requisitos prácticos que incorporamos al arnés de forma estándar cuando el cliente nos indica que la máquina funciona en una zona de manipulación de alimentos:
Chaquetas azules donde la planta utiliza la convención azul.El color azul es la práctica habitual en la industria para los componentes no alimentarios, de modo que sean visibles tanto en contacto con alimentos como con acero inoxidable, y así cualquier fragmento sea fácil de detectar. Si la planta especifica el color azul, envíelo en azul. No envíe el cable en negro alegando que se trata del mismo cable.
Componentes detectables por metales, en los que la planta utiliza un detector de metales o rayos X en el producto final.Bridas, clips y juntas con relleno detectable. Cuesta un poco más, pero elimina toda una categoría de riesgo de objetos extraños.
Sin trampas, sin grietas, sin salientes horizontales.Esa es la parte del diseño higiénico, y se aplica al arnés: enrutamiento de cables que no cree un punto bajo donde se acumule agua, conectores montados de manera que drenen, juntas que estén bien asentadas en lugar de comprimidas.
Trazabilidad completa de los materiales.Cuando el auditor solicite el certificado de material del cable en la zona de manipulación de alimentos, deberá poder presentarlo junto con el número de lote. Mantenemos la trazabilidad desde el lote de cable en adelante, y el paquete de documentos se envía junto con el arnés.
No somos un organismo de certificación de seguridad alimentaria. Fabricamos según el conjunto de materiales que cumplen con la normativa, conservamos la documentación y le indicamos en el DFM dónde creemos que un auditor revisará.
Flexión continua, cadenas portacables y torsión
Aquí es donde se invierte tanto el dinero como la ingeniería, y donde gran parte del cableado industrial resulta, discretamente, inadecuado.
Una máquina de embalaje con un carro móvil (un conjunto de mordazas, un cabezal de recogida y colocación, un alimentador de película) guía su cable a través de una cadena portacables. Un cable que se flexiona 30 veces por minuto, tres turnos al día, cinco días a la semana, realiza aproximadamente 2,4 millones de ciclos al año. El cable industrial estándar no está diseñado para soportar estas condiciones. Está diseñado para flexiones ocasionales o para instalación estática con una curvatura, y la diferencia radica en el trenzado del conductor y el compuesto de la cubierta.
Lo que importa, en orden:
Clase de trenzado del conductor.Para cualquier aplicación que se flexione continuamente, se recomienda un conductor de clase 6 de filamento fino o superior. Un conductor de clase 5 en una cadena portacables fallará por fatiga del filamento, incluso si la cubierta permanece intacta.
Radio de curvatura: real, no nominal.Un cable de cadena portacables normalmente necesita entre 7,5 y 10 veces su diámetro exterior para una flexión continua, y ese radio debe mantenerse durante todo el recorrido, incluyendo la entrada y la salida de la cadena. La mayoría de las fallas en los cables de cadena portacables ocurren en el punto de entrada fijo donde el cable se sujeta y se concentra la flexión.
Chaqueta resistente a la abrasión.En una cadena, el cable roza contra los cables vecinos y contra la pared de la cadena durante millones de ciclos. El PUR es la solución habitual. Un revestimiento elegido únicamente por su resistencia química suele desgastarse por completo.
Torsión, que no es lo mismo que flexión.Un arnés para brazo robótico que gira ±180° por metro requiere un cable con clasificación de torsión y una construcción de conductores en capas o agrupados. Un cable con clasificación de flexión instalado en una aplicación de torsión falla primero en el blindaje: este se fractura y, posteriormente, la señal se vuelve intermitente antes de que se interrumpa el suministro eléctrico.
Vida útil del ciclo verificada mediante prueba.Ensamblamos el conjunto y lo probamos en un banco de pruebas con la carrera, velocidad y radio de la máquina, e informamos los ciclos alcanzados. Si un proveedor le dice 10 millones de ciclos sin especificar el radio y la velocidad, está citando un número de catálogo de cables, no su aplicación.
Separación física dentro de la cadena.Los cables de alimentación, servo y red en la misma cadena deben estar separados o, al menos, en compartimentos diferentes. Agruparlos y sujetarlos con bridas es la causa más común de problemas de interferencia electromagnética (EMI) que observamos en las máquinas de embalaje.
Así es como traducimos el movimiento de una máquina de empaquetado a una especificación de cable. Úselo como punto de partida para su solicitud de cotización y luego verifíquelo con una prueba de ciclo con su carrera y radio reales:
| Movimiento en la máquina | Construcción del conductor | Radio de curvatura mínimo (flexión continua) | Chaqueta | Ciclo de vida para diseñar | Error común |
|---|---|---|---|---|---|
| Enrutamiento estático dentro del gabinete | Clase 5 varada | 4× OD una vez, fijo | Uso general, idoneidad química según la lista de limpieza. | No es una aplicación flexible | Usar cables de cadena portacables en todas partes y pagar por ciclos que nunca usarás. |
| Flexibilidad ocasional (puerta, panel, acceso de servicio) | Clase 5 varada | 4× a 6× DESDE | Grado flexible con buen rendimiento en frío | 10.000 – 100.000 ciclos | Sin tener en cuenta la flexión por frío, el cable que se flexiona bien en verano se agrieta en una sala de embalaje refrigerada. |
| Cadena por arrastre, velocidad de ciclo moderada (alimentación de película, carro indexador) | Hilo fino de clase 6 | 7,5× DE | PUR, resistente a la abrasión, químicamente compatible | 1 – 5 millones de ciclos | Sujetar el cable firmemente en la entrada de la cadena para que la curva se concentre en un solo punto. |
| Cadena portacables de alta frecuencia de ciclo (mandíbulas de sellado verticales, HFFS de alta velocidad) | Clase 6, hebra fina, construcción en manojo | 10× DE | PUR, alta resistencia a la abrasión | 5 – 10 millones de ciclos | Agrupar el cable del servomotor y el cable de red en la misma cámara y atarlos firmemente. |
| Torsión (brazo robótico, carro giratorio, ±180° por m) | Construcción en capas con clasificación de torsión | Según la especificación de torsión del cable, no es un radio de curvatura | PUR o TPE con alta resistencia al desgarro | 1 – 5 millones de ciclos de torsión | Se utiliza un cable flexible. La falla se produce primero en el blindaje, y el síntoma es una señal intermitente antes de cualquier fallo de alimentación. |
| Combinación de flexión y torsión (cabezal de recogida y colocación multieje) | Pares blindados individualmente y con clasificación de torsión y flexión. | Según las especificaciones del cable, con alivio de tensión en ambos extremos. | PUR, alta resistencia al desgarro y a la abrasión. | Específico del programa; debe someterse a pruebas de ciclo. | Suponiendo que la peor de las dos calificaciones sea suficiente. El movimiento combinado es una prueba diferente, y la probamos de forma combinada. |
| Cable suspendido libremente sobre un cabezal móvil (sin cadena) | Cadena fina de clase 6 con un elemento de soporte si la tirada es larga. | Curvatura definida por la propia catenaria del cable. | PUR, UV y químicamente coincidentes | Específico del programa | Olvidarse del peso. Un cable que cuelga libremente se comba y el punto de fatiga se desplaza hacia la abrazadera superior. |
Cableado de retroalimentación para servomotores, variadores de frecuencia y codificadores
El cableado de movimiento es la familia donde un arnés que funciona en el banco causa problemas en la producción. Tres problemas específicos se presentan una y otra vez.
Terminación del escudo.El método correcto consiste en una abrazadera de 360° que sujeta la pantalla al bastidor de la máquina o a la carcasa del accionamiento en toda su circunferencia, en ambos extremos donde el diseño lo requiera. El método incorrecto —que es el que la mayoría de los proveedores de arneses fabrican por defecto— consiste en un único cable de drenaje soldado a la pantalla y conectado a un terminal, dejando el resto de la pantalla sin conectar. Esto es un cable flexible, y un cable flexible es un inductor. A alta frecuencia, prácticamente no tiene efecto, y el ruido del codificador que se suponía que debía evitar se manifiesta como fallos de posición aleatorios.
Construcción de cables para variadores de frecuencia.En un variador PWM, el cable del motor transporta corriente de modo común a través de la malla. La solución óptima es un cable VFD con tres conductores de fase simétricos y un conductor de puesta a tierra simétrico, todo ello envuelto en una malla de lámina y trenza, con la malla conectada en ambos extremos. El uso de tres cables unipolares separados, además de un cable de tierra, es una práctica común y también la razón por la que algunas instalaciones presentan problemas de corriente en los rodamientos y emisiones radiadas que no superan las pruebas de compatibilidad electromagnética (CEM).
Pares de codificador y retroalimentación.La retroalimentación del codificador es una señal diferencial de bajo nivel que circula junto con un cable de alimentación conmutada en la misma máquina. Requiere sus propios pares trenzados apantallados, su propia ruta y una referencia de tierra definida. Cuando un cable de servo combina la alimentación y la retroalimentación en una sola cubierta (lo cual es habitual y correcto), los pares deben estar apantallados individualmente dentro del apantallamiento general, y la geometría de los pares debe mantenerse tras la terminación del conector. Verificamos esto con TDR en el conjunto final para la retroalimentación de alta velocidad.
También hay que tener en cuenta el mantenimiento al diseñar. En una máquina de embalaje, el cable del servomotor suele ser lo primero que desconecta un técnico cuando se mueve una articulación. Si el conector en ese punto no está codificado por colores ni etiquetado, la máquina acabará ensamblándose incorrectamente. Nosotros añadimos etiquetas y codificación por defecto en los circuitos de movimiento, y le informaremos si el plano del cliente no lo permite.
Circuitos de seguridad y las directivas que los respaldan.
El arnés de una máquina de embalaje incluye los circuitos de seguridad, y estos circuitos tienen validez legal. Un fallo en su instalación no constituye un problema de calidad.
Los requisitos que suele tener en cuenta un fabricante de maquinaria:
EN ISO 13849-1para el nivel de rendimiento de los sistemas de control relacionados con la seguridad: PL d o PL e para una máquina de envasado con puerta de protección o cortina de luz, según la evaluación de riesgos.
EN ISO 13849-2para la validación, que es donde la documentación del cableado real cobra importancia.
EN 62061 / IEC 61508para maquinaria con clasificación SIL, yIEC 61511en contextos de procesos.
EN 60204-1Para los equipos eléctricos de las máquinas: colores de los conductores, conexión equipotencial de protección, implementación de la parada de emergencia y el requisito de que los circuitos de seguridad no se vean anulados por una sola falla.
EN 1672-2para la higiene en la maquinaria alimentaria, lo que vincula el diseño eléctrico con los requisitos de limpieza.
Reglamento (UE) 2023/1230 sobre maquinaria, que sustituyó a la Directiva de Máquinas para las máquinas nuevas que se comercializan en el mercado de la UE, con los mismos objetivos básicos de seguridad y procedimientos de conformidad actualizados.
Qué significa eso a nivel de arnés y qué construimos:
Canales redundantes mantenidos físicamente separados.Es aceptable que dos canales de seguridad estén instalados en la misma cubierta si están aislados e identificados por separado. Si dos canales comparten un bloque de pines de conector, se produce un único punto de fallo. Si el plano lo indica, lo señalamos en el DFM.
Conductores de seguridad identificables.El color o la marcación son uniformes, de modo que un técnico pueda identificar los circuitos relacionados con la seguridad sin necesidad de consultar el diagrama. La mayoría de las plantas tienen su propia convención; nosotros la seguimos.
Adhesión protectora verificada mediante medición.Se verifica la continuidad de la conexión desde cada carcasa conductora y cada pieza metálica accesible hasta la terminación de PE. Se mide en cada conjunto, se registra y se envía con la unidad.
Circuitos de parada de emergencia cableados para la categoría correspondiente, no tan convenientes.Circuitos normalmente cerrados, y ningún circuito de seguridad enrutado a través de un conector que un técnico de mantenimiento pueda desconectar para probar algo.
Documentación que supera una auditoría.Registros de pruebas de continuidad, aislamiento y conexión a tierra, con trazabilidad hasta el lote y el operario. Cuando el auditor o el organismo notificado pregunte cómo se validó el cableado de seguridad, esta es la respuesta.
Ethernet e IO-Link en una línea de empaquetado
Las líneas de envasado modernas están interconectadas en red hasta el sensor, y es ahí donde se originan las fallas intermitentes. Una falla en la red de una línea de envasado generalmente se atribuye al controlador durante dos semanas antes de que alguien revise el cable.
EtherCAT, PROFINET, EtherNet/IP, Powerlink, SERCOS.Diferentes protocolos, diferentes requisitos de cable. Un cable que funciona para Ethernet general 100BASE-TX puede no cumplir con los requisitos de pérdida de retorno e impedancia de un protocolo determinista que funciona a 100 Mbit/s con tiempos de ciclo ajustados. Especifique el cable según el protocolo, no según "Ethernet."
Codificación de conectores.El conector M12 utiliza codificación X para Gigabit Ethernet, codificación D para Fast Ethernet, codificación A para IO-Link y sensores, y codificación B para sistemas heredados. Conectar un cable con codificación D a una toma con codificación A es un problema que tarde o temprano tendrás que diagnosticar. La disciplina en el uso de colores y códigos lo evita.
IO-Link (IEC 61131-9).Según la especificación, se permite cable sin blindaje punto a punto de 24 V y hasta 230,4 kbit/s hasta 20 m; y esta es precisamente la razón por la que IO-Link es popular y por la que las plantas lo implementan con cable de sensor convencional y luego se preguntan por qué fallan las descargas de parámetros del dispositivo a 20 m en un armario con interferencias eléctricas. Nosotros utilizamos cable especificado por IO-Link con la sección transversal de conductor correcta, independientemente de si se permite el uso de cable sin blindaje.
Ethernet de par único.Ahora, en las máquinas de empaquetado, se utiliza un solo par de cables (PoDL), que transmiten alimentación y datos por el mismo cable, lo que resulta mucho más ligero y facilita su instalación en las uniones. Si está diseñando una máquina nueva, vale la pena considerar esta opción, ya que la arquitectura del cableado cambia sustancialmente.
Disciplina de enrutamiento.El cable de red no debe compartir compartimento con el cable del motor ni discurrir en paralelo a la salida del variador de frecuencia (VFD) para medidores. En caso de cruce, debe hacerse en ángulo recto.
Verificación.Realizamos pruebas de continuidad y mapeo de pares en cada conjunto de red, y pruebas TDR o de certificación en los conjuntos donde el cliente lo especifique. Un conjunto de red que supera la prueba de continuidad pero falla la de impedancia es el tipo de arnés más costoso de depurar en campo.
Conectores para un entorno de lavado
Dos reglas. Primero, la clasificación IP69K de un conector solo es válida cuando está acoplado con la mitad correcta. Segundo, el agua se filtra por la entrada del cable en casi todas las averías que analizamos.
| Familia de conectores | Uso típico en una máquina de envasado | Calificación obtenida en la práctica | Qué ver |
|---|---|---|---|
| Circular M8 / M12 (codificado con A, B, D, X) | Sensores, actuadores, dispositivos IO-Link, puntos de interrupción de red | De IP67 a IP69K con la carcasa y el grado adecuados. | Un apriete excesivo de la tuerca de acoplamiento agrieta el inserto. Especifique el par de apriete y utilice una llave dinamométrica. Compruebe también la clasificación de la pieza de acoplamiento: un enchufe apto para lavado a presión en una toma de corriente estándar ofrece, como máximo, una clasificación IP67. |
| Carcasa de acero inoxidable M12 (V4A / 316L) | Zonas de contacto con el producto, líneas de lavado intensivo | IP69K, y resiste los productos químicos de limpieza. | La carcasa es de acero inoxidable y la junta de inserción es el punto débil. Verifique el material de la junta con su lista de productos químicos. |
| Conectores servo M23 / M40 | Potencia y retroalimentación del servomotor | IP67 típico; IP69K con la carcasa adecuada. | Alineación de los pines durante el montaje. Un pin doblado en un conector M23 de 17 pines requiere reparación, no ajuste. Además: el blindaje debe quedar apoyado sobre la carcasa, no sobre un contacto flotante. |
| Campanas extractoras rectangulares de alta resistencia (estilo Han®, de 6B a 24B) | Interfaces de panel, conexiones de motor, mamparos multicircuito | Grado de protección IP65 a IP69K, según la carcasa, el sello y el prensaestopas. | El prensaestopas es el elemento de sellado, no la cubierta. Un prensaestopas del tamaño correcto en un cable del tamaño incorrecto no puede sellar, y esa combinación provoca muchas fallas. Asegúrese de que el prensaestopas coincida con el diámetro real del cable. |
| 7/8" mini y estilo Brad Harrison | Equipos de embalaje heredados, bancos de motores y válvulas | IP67 típico | Todavía es muy común en las plantas de Norteamérica. Tenga repuestos y tenga cuidado con las piezas "equivalent": la disposición de las chavetas y los contactos difiere entre fabricantes. |
| Conector industrial RJ45 en carcasa sellada | Interfaces HMI y de red de gabinetes | IP67 con la carcasa correcta, IP20 sin ella. | Un conector RJ45 estándar en un panel abierto en una zona de lavado a presión es un componente con protección IP20. Ahí radica el problema. Utilice una carcasa sellada o un conector M12 con codificación X. |
| Conectores circulares de tipo push-pull y bayoneta | Herramientas de cambio rápido, carros extraíbles | IP67 a IP69K en estado acoplado | La comodidad es fundamental, pero también conlleva riesgos. Verifique que el pestillo resista el lavado y las vibraciones, y asegúrese de que el conector no pueda acoplarse en la orientación incorrecta. |
Otro aspecto importante sobre el sellado, que prácticamente no cuesta nada: el cable debe entrar al conector desde arriba, o el conector debe estar montado de forma que drene, o ambas cosas. El agua en una entrada de cable horizontal no necesita dañar la junta para provocar una falla; basta con que permanezca allí hasta que el sello envejezca.
Cómo construimos y probamos un arnés de embalaje
El proceso no es nada exótico. La disciplina reside en la secuencia y en las pruebas que consideramos obligatorias en lugar de opcionales.
Revisión del DFM en función del plano, la química de limpieza, el número de ciclos flexibles y la zona de contacto con alimentos.Verificamos el tamaño del conductor, el material de la cubierta según la lista de sustancias químicas, el radio de curvatura de la cadena portacables, el método de terminación del blindaje y la separación del circuito de seguridad. Dos días hábiles, sin cargo. Hacemos esto independientemente de si ganamos o no el pedido.
Materiales seleccionados y bloqueados con certificados archivados.Lote de cables, lote de conectores, material de juntas y sellos, documentación de contacto con alimentos cuando corresponda. Registrados en el programa y conservados durante la vigencia del programa más el período de auditoría.
Cortar, pelar y engarzar con herramientas calibradas.Registro de altura de engaste por lote. Engastes de barril cerrado en todas las terminaciones de alta corriente. Nunca se realizan engastes de potencia manuales.
Fuerza de tracción en cada terminación de alta corriente y de importancia crítica para la seguridad.No es una muestra. Treinta segundos por terminal, y detecta el único problema de engaste que habría provocado la interrupción de la línea.
La terminación del blindaje se verificó mediante inspección y mediante mediciones en los circuitos de red y de retroalimentación.Abrazadera de 360° o desagüe de un solo extremo documentado, según el plan EMC del cliente.
Ensamblaje con comprobación de la estanqueidad durante el proceso de fabricación.Juntas colocadas, prensaestopas ajustados al diámetro real del cable, fuelles correctamente orientados, sin sello desplazado por una carcasa apretada en exceso.
Prueba eléctrica al 100 %.Se miden la continuidad y la polaridad, la resistencia de aislamiento, la prueba de alta tensión en los circuitos de potencia y la continuidad de la conexión a tierra de protección en cada conjunto. Se realiza un análisis TDR en pares con impedancia controlada cuando se especifica.
Validación del programa.Inmersión química de los materiales candidatos a la concentración y temperatura reales de la planta. Prueba de ciclo de cadena portacables con la carrera y el radio reales de la máquina. Ciclo térmico con los extremos de CIP y congelación. Prueba IP en la orientación de montaje. Prueba de ciclo en el alivio de tensión.
Paquete de documentos con el envío.Registros de pruebas, certificados de materiales, mapa de trazabilidad y la documentación de contacto con alimentos, cuando corresponda, vinculados al lote.
| Prueba | Lo que atrapa | Aplicado a | Frecuencia | Aceptación |
|---|---|---|---|---|
| Continuidad y polaridad | Pin incorrecto, cable faltante, par intercambiado, circuito mal etiquetado | Cada asamblea | 100 % | Según el dibujo del cliente |
| Hipotensión / rigidez dieléctrica | Defectos de aislamiento, contaminación, problemas de fugas | Conductores de potencia y control frente a PE | 100 % | Según EN 60204-1 o el valor específico del programa. |
| Resistencia de aislamiento | Entrada de humedad, aislamiento deficiente, cubierta dañada | Circuitos de alimentación y sensores | 100 % | Específico del programa, típicamente ≥ 20 MΩ a 500 V CC |
| Continuidad de la unión protectora | Trayectoria de PE de alta impedancia, carcasa sin conexión a tierra, terminación de blindaje deficiente | Cajas, paneles, blindajes, terminación de PE | 100 % | Por debajo del límite del programa, medido y registrado |
| fuerza de tracción en los engarces | Terminaciones con engaste insuficiente o con troquel incorrecto. | Terminales de alta corriente, seguridad y control. | 100 % en circuitos de alta corriente y seguridad. | Por combinación de terminal y cable, según la norma correspondiente. |
| Inmersión química de los materiales de la camisa y las juntas. | Hinchazón de la camisa, fragilización, extracción de plastificante, ataque al sello | Materiales para candidatos al programa | Por programa y ante cualquier cambio sustancial | Sin cambios dimensionales significativos, sin variación de dureza, sin agrietamiento; la prueba dieléctrica se supera tras la inmersión. |
| Prueba de ciclo de cadena portacables | Fatiga de los hilos, fractura del escudo, abrasión de la camisa en la entrada de la cadena. | Cables de montaje del carro y de la mordaza | Verificación del diseño, en la carrera y velocidad de la máquina. | Ciclos alcanzados reportados en comparación con los requisitos del programa, con un margen documentado. |
| Prueba de ciclo de torsión | Fractura de blindaje, fatiga del conductor en arneses de brazos robóticos | Conjuntos de paletizador y brazo robótico | Verificación del diseño | Ciclos alcanzados según los requisitos, sin discontinuidad de protección. |
| Prueba IP/lavable en posición montada | Entrada de agua en el conector, prensaestopas y entrada del cable. | Arnés ensamblado tal como se instaló | Verificación del diseño y después de cualquier cambio mecánico | Nivel de clasificación IP, probado en la orientación en la que se instala la máquina. |
| Ciclos térmicos con corriente aplicada | Relajación de terminación, deformación permanente por compresión del sello, errores de capacidad de corriente | Circuitos de alimentación y calefacción | Verificación del diseño | No se produce ninguna terminación por encima del límite del programa; no hay deriva de resistencia fuera de la ventana. |
| Verificación TDR/de impedancia en pares de datos | Secciones de empalme sin torsión, discontinuidades de impedancia, categoría de cable incorrecta | EtherCAT, PROFINET, EtherNet/IP, retroalimentación del codificador | 100 % donde se especifique, de lo contrario verificación del diseño | Impedancia y pérdida de retorno dentro de la ventana del protocolo a lo largo de toda la longitud. |
| Verificación de componentes detectables por metales | Lazos o clips no detectables en una zona de producto | Componentes utilizados dentro de la zona alimentaria | Por lote de material | Detectado por el detector del cliente con la apertura y sensibilidad especificadas. |
Los comprobadores de alta tensión y continuidad se calibran mensualmente y se conservan los registros. Cada prueba genera un registro que se envía con el arnés, donde se identifica al operador. Esto no se debe a que nuestros clientes sean difíciles, sino a que, cuando una línea falla a las 2 de la madrugada de un domingo, la diferencia entre una solución rápida y una disputa de tres semanas radica en si existen o no los datos.
Fallos que corregimos de otros proveedores
Se trata de patrones procedentes de arneses que fueron devueltos, reemplazados o retirados de la línea de empaquetado en los últimos años.
La chaqueta se hinchó hasta alcanzar 1,4 veces su diámetro en ocho meses.Caso de la planta de queso holandesa. Un cable industrial de uso general sometido a un ciclo de espumado y enjuague dos veces al día con un limpiador alcalino. El compuesto no era químicamente adecuado a esa concentración y temperatura. Se le colocó una cubierta de TPE validada mediante inmersión al limpiador, concentración y temperatura reales de la planta.
"Apto para alimentos, azul" que llegó negro.El proveedor sustituyó una pieza industrial estándar sin avisar a nadie. La planta no superó la auditoría. Se solucionó especificando el material con un requisito de certificado e incluyendo el color en el plano como una característica controlada, no como una nota.
Los casquillos del M12 estaban corroídos por dentro.Conectores exteriores de acero inoxidable, junta de estanqueidad estándar en el interior, expuesta a una espuma clorada. Fijados con un material de junta seleccionado según la lista de productos químicos y con un par de apriete especificado para la tuerca de acoplamiento.
El cable de la cadena portacables falla a los 1,2 millones de ciclos.El cable estaba clasificado para flexión continua, pero era un haz de conductores de clase 5 con una cubierta seleccionada por su resistencia química y no por su resistencia a la abrasión. Falló en la entrada de la cadena, donde se concentraba la curvatura. Se reparó con trenzado de clase 6, una cubierta de poliuretano y un sistema de sujeción corregido que distribuyó la curvatura.
El blindaje termina con un cable flexible en un cable de servo.Fallos de posicionamiento del codificador a intervalos aleatorios, atribuidos al variador durante tres semanas. Solucionado mediante la reconexión con una abrazadera de 360° en ambos extremos. Coste de la reparación: una carcasa de conector y una hora de mano de obra.
El cable del calentador y el del termopar vienen agrupados.La temperatura de sellado se mantenía estable en el banco de pruebas, pero variaba hasta 40 °C en la máquina, lo que provocaba problemas de calidad en el sellado que tardaron meses en diagnosticarse. El problema se solucionó separando el par de sensores de los conductores del calentador y redirigiendo su cableado.
Cable de red que comparte una cámara de cadena con el cable del motor.Se producían desconexiones intermitentes de PROFINET que siempre se solucionaban al reiniciar el sistema. El problema se resolvió separando las cámaras y reconectando el blindaje. Este es uno de los problemas más comunes que observamos en las máquinas de envasado y uno de los más económicos de prevenir en la fase de diseño.
Mamparo RJ45 estándar dentro de una zona de lavado.Pasó la prueba IP cuando era nuevo y se llenó de agua en el primer mes. Se solucionó cambiando a M12 X-coded a través de un pasamuros de panel sellado.
Canales de seguridad que comparten un bloque de pines de conexión.Un único punto de entrada de agua inutilizó simultáneamente ambos canales redundantes, que es precisamente lo que la norma EN ISO 13849 pretende evitar. Se solucionó con conectores independientes y un enrutamiento físicamente separado.
No hay bucle de servicio en la interfaz del panel.Un técnico extrajo la placa de control durante una reparación de fin de semana y arrancó dos conductores de un conector. Nadie pudo determinar cuál era cuál, y la máquina funcionó durante un turno con una falla que solo se manifestaba a máxima velocidad. Se solucionó con un bucle de servicio lo suficientemente largo como para abrir el panel sin desconectarlo.
El prensaestopas es del tamaño incorrecto para el cable.La carcasa tenía protección IP69K, el prensaestopas estaba correctamente instalado, pero no sellaba porque el diámetro del cable era 2 mm inferior al rango del prensaestopas. Se solucionó ajustando el prensaestopas al diámetro del cable medido.
Ninguno de esos once problemas es excepcional. Todos fueron decisiones tomadas con rapidez, y corregirlos resultó más costoso que prevenirlos. Por eso es fundamental prestar especial atención al diseño de la maquinaria de embalaje desde la fase de diseño.
Plantilla de especificación de RFQ
Si solicita un presupuesto para un sistema de embalaje de alimentos, esto nos permite ofrecerle una cifra real en lugar de un valor provisional con un margen de contingencia incorporado.
| Artículo | Qué enviar | Por qué lo necesitamos |
|---|---|---|
| Tipo y función de la máquina | VFFS / HFFS / termoformadora / selladora de bandejas / estuchadora / llenadora / etiquetadora / paletizadora, además de las funciones que cumple el arnés. | Define toda la arquitectura: requisitos de flexibilidad, niveles actuales, protocolo, familias de conectores. |
| Dibujo o esquema | PDF o CAD nativo, todos los conectores etiquetados, todos los circuitos identificados, plano del panel si está disponible. | Fuente de información fidedigna sobre el número de cables, el calibre y el enrutamiento. |
| Productos químicos de limpieza: la lista real | Nombres de productos, ingredientes activos, concentraciones, temperaturas, tiempos de contacto y frecuencia de lavado. | La línea más valiosa en la RFQ. "Resistente a productos químicos" sin esto no es una especificación, y la decisión sobre la chaqueta depende completamente de ello. |
| Clasificación de zonas alimentarias | ¿Qué circuitos se encuentran en la zona de contacto con el producto, cuáles en la zona de salpicaduras y cuáles en seco? Convención de colores, requisito de detección de metales, norma de diseño higiénico que sigue la planta. | Determina la selección de materiales, colores, componentes detectables y la documentación. Un error en este aspecto es lo que provoca las observaciones de la auditoría. |
| Perfil de movimiento | ¿Qué arneses están en las cadenas portacables, longitud de carrera, velocidad, ciclos por turno, radio de curvatura disponible, torsión si la hay? | Un cable que se flexiona 30 veces por minuto realiza 2,4 millones de ciclos al año. El objetivo de vida útil y la clase de conductor se derivan de este dato. |
| Datos eléctricos | Se requieren voltajes, corrientes, tipos de accionamiento, potencias del motor, protocolo (EtherCAT / PROFINET / EtherNet/IP / IO-Link) y nivel de seguridad PL o SIL. | Dimensionamiento de conductores, método de blindaje, categoría de cable y construcción del circuito de seguridad. |
| Lista de materiales del conector | Números de pieza exactos, fabricante, mitad de acoplamiento, codificación, clase de sellado, carcasa de acero inoxidable o chapada | El plazo de entrega de los conectores de acero inoxidable y especiales suele ser el más largo. "M12 equivalente" no es un número de pieza. |
| Medio ambiente y montaje | Rango de temperatura ambiente, humedad, temperatura CIP, exposición al congelador, orientación de montaje, ruta de drenaje | Dirección de entrada del cable y material de la junta. La acumulación de agua es un problema tanto de montaje como de sellado. |
| Requisitos de pruebas ambientales y de validación | Nivel y orientación IP, inmersión química, objetivo del ciclo de la cadena de arrastre, rango de ciclos térmicos, EMC, límites de unión | Cada uno de estos es un concepto de costo. Envíe la lista para que la cotización la refleje, en lugar de descubrirla después de la orden de compra. |
| Cantidad y cronograma | Cantidad de prototipos y muestras, fecha de muestreo, volumen anual, vida útil del programa, requerimiento de repuestos | El volumen determina la compra de materiales, la amortización de las herramientas y cómo planificamos la línea. |
| Requisitos de documentación y certificación | Certificados de materiales, declaraciones de contacto con alimentos, ISO 9001 o IATF 16949, referencias EHEDG o 3-A, nivel de trazabilidad, informes de ensayo | El paquete de documentos forma parte del costo y de su defensa ante la auditoría. Indíquenos el nivel de detalle por adelantado. |
| Problemas conocidos con la pieza actual | Fallos en campo, tasa de devoluciones, fotos del área afectada, vida útil alcanzada, números de lote (si están disponibles) | Si va a reemplazar a un proveedor, este es el aspecto más valioso de la solicitud de cotización. Díganos qué falló y dónde. |
Envíelo a nuestra bandeja de entrada de solicitudes de cotización. Recibirá un documento DFM de una página y una cotización, normalmente en un plazo de 48 horas. En el DFM le indicaremos dónde creemos que reside el riesgo, incluso si esto nos cuesta el pedido.
¿Por qué trabajar con nosotros?
Somos una fábrica de ensamblaje de cables y arneses de cables a medida ubicada en Xiamen. Fabricamos para clientes de automatización industrial, medicina, energía, automoción, audio y equipos para exteriores, y las máquinas de envasado de alimentos son una de las categorías que mejor conocemos debido a la especificidad de sus fallas.
Lo que obtienes:
Análisis de DFM en 48 horas, gratis, para todos los programas.Incluyendo aquellos en los que no ganamos. Si el material de su chaqueta no resiste los productos químicos de limpieza de la línea, se lo comunicaremos antes de que realice el pedido del cable.
Validación de los materiales, no afirmaciones sobre los mismos.Sometemos a prueba de inmersión las juntas y revestimientos candidatos a las condiciones reales de limpieza, concentración y temperatura de su planta, y conservamos las muestras y los resultados. Esta prueba marca la diferencia entre una ficha técnica y una documentación que puede presentar a un auditor.
Plazo de entrega ECO de 5 días.Cambio de conector, cambio de funda, cambio de color, cambio de etiqueta. Cinco días hábiles, o una explicación precisa del motivo del retraso.
Pruebas de ciclo de torsión y de cadena portacables según el perfil de su máquina.Trazo, velocidad y radio según su dibujo, ciclos informados en comparación con sus requisitos, con margen documentado.
Apoyo a la zona alimentaria.Convención de chalecos azules, bridas y clips detectables por metales, enrutamiento higiénico y la documentación del material que lo respalda. También le indicaremos si algún requisito es innecesario para su aplicación, ya que sobredimensionar una máquina supone un coste real sin ningún beneficio en términos de seguridad.
Prueba eléctrica al 100 %, fuerza de tracción al 100 % en terminaciones de alta corriente y de seguridad, medición de continuidad de conexión a tierra al 100 %.Registro completo de pruebas y trazabilidad con cada envío.
Gestión de listas de materiales multivariantes.Las máquinas de envasado se envían en variantes regionales y de voltaje. Disponemos de la matriz de variantes (conector, categoría de cable, color, etiqueta) y enviamos el arnés adecuado para cada máquina. No utilizamos arneses universales ni instrucciones de instalación.
Ideal para volúmenes bajos.La cantidad mínima de pedido (MOQ) para un nuevo programa es de 100 unidades. Los lotes de prototipos y pruebas piloto de 10 a 50 unidades son habituales, incluso para fabricantes de maquinaria que realizan trabajos especiales y modernizaciones.
Un ingeniero de proyecto, un gestor de cuentas.Las mismas personas te atenderán el teléfono si llamas dentro de seis meses. No tendrás que volver a explicarle la línea a un nuevo contacto cada trimestre.
No seremos el proveedor más barato con el que hable. Seremos aquel cuyo arnés siga en la máquina después del tercer año de limpieza en tres turnos, y cuya documentación responda a la pregunta cuando el auditor solicite el certificado de materiales.
Preguntas frecuentes
P1: ¿Cuál es la cantidad mínima de pedido para un arnés de cables personalizado para equipos de envasado de alimentos?
Para un programa nuevo, el pedido mínimo es de 100 unidades. Para un programa existente con una producción fija, fabricamos según sus previsiones sin pedido mínimo para pedidos repetidos, y hemos enviado lotes repetidos de 20 unidades. Los lotes de prototipos y de modernización de 10 a 50 unidades son habituales, lo cual es importante si usted es un fabricante de maquinaria que envía productos especiales únicos.
P2: ¿Pueden suministrar arneses que cumplan con los requisitos de materiales en contacto con alimentos?
Sí, a nivel de materiales. Fabricamos con revestimientos, juntas y componentes cuyos materiales figuran en las listas positivas aplicables: FDA 21 CFR 177.2600 y 177.1520 para aplicaciones en EE. UU., y UE 1935/2004 y UE 10/2011 para aplicaciones en Europa. Además, enviamos la documentación de los materiales junto con el arnés. No somos un organismo de certificación de seguridad alimentaria ni certificamos máquinas. Lo que hacemos es proporcionarle la documentación sobre la posición de los materiales que su auditor le solicitará y decirle con honestidad dónde creemos que se encuentran las deficiencias.
P3: ¿Cómo se determina la chaqueta adecuada para nuestra química de limpieza?
Solicitamos a su equipo de saneamiento los productos, concentraciones, temperaturas y tiempos de contacto específicos, no la categoría. Luego, realizamos pruebas de inmersión de los materiales candidatos en esas condiciones antes de asignarles un programa, y conservamos las muestras y los resultados. Una afirmación genérica de resistencia química no es suficiente, ya que existen grados de poliuretano que resisten 1000 horas en ácido peracético y otros que fallan en un mes. Lo que importa es el compuesto, no la familia de polímeros.
P4: ¿Qué vida útil de flexibilidad puede ofrecer realmente para una aplicación de cadena portacables?
Depende de la longitud de carrera, la velocidad, el radio de curvatura y la construcción del cable, y no podemos dar una cifra sin tener en cuenta estos cuatro factores. Lo que hacemos es ensamblar el conjunto y probarlo en un banco de pruebas con el perfil de su máquina, para luego informar sobre los ciclos alcanzados en comparación con su objetivo, documentando el margen. Como guía general, un conductor de filamento fino de clase 6 con una cubierta de cadena portacables adecuada es el punto de partida para cualquier ciclo superior a un millón de ciclos al año; y las fallas que observamos casi siempre se producen en la entrada de la cadena sujeta, no en la mitad del recorrido, por lo que el sistema de sujeción forma parte del diseño.
P5: ¿Fabrican arneses para EtherCAT, PROFINET e IO-Link?
Sí, y las tratamos como tres especificaciones distintas en lugar de una sola categoría "Ethernet", porque los requisitos de impedancia y pérdida de retorno difieren. Usamos cable con impedancia controlada especificado para el protocolo, mantenemos la geometría de pares a través de la terminación del conector, mantenemos el cable de red fuera de la misma cámara de la cadena que el cable del motor y verificamos los ensamblajes con TDR cuando el cliente lo especifica. IO-Link es punto a punto y el estándar permite cable sin blindaje en algunas longitudes; de todos modos, usamos cable especificado para IO-Link por defecto, porque las plantas que lo implementan con cable de sensor común son las que nos llaman más tarde.
P6: ¿Pueden construir los circuitos de seguridad y qué documentación proporcionan?
Sí. Mantenemos los canales de seguridad redundantes aislados e identificados por separado, seguimos la convención de colores de la planta, cableamos los circuitos de parada de emergencia según la categoría aplicable y medimos la continuidad de la conexión a tierra de protección en el 100 % de los conjuntos. La documentación incluye mediciones de continuidad, resistencia de aislamiento, alta tensión y conexión a tierra, con registros de prueba trazables a un lote y un operador; esta es la evidencia que su organismo notificado o auditor solicita al validar el cableado de seguridad según las normas EN ISO 13849-2 y EN 60204-1.
P7: ¿Se puede reemplazar un arnés que está fallando en la línea de producción?
Sí, y gran parte de nuestro trabajo de empaquetado comenzó de esa manera. Envíenos las unidades defectuosas, el plano actual si lo tiene y una descripción de las fallas, incluyendo dónde ocurren y bajo qué condiciones: después de un lavado, después de una visita de mantenimiento, a máxima velocidad, en una posición específica del carro. Realizamos un informe de desmontaje, identificamos la causa raíz y proponemos un diseño corregido. El plazo típico es de dos a tres semanas desde la recepción de la muestra hasta el primer lote del arnés corregido. También le informaremos si la falla no está en el arnés; a veces se debe al enrutamiento, la cadena, el tamaño del prensaestopas o una práctica de mantenimiento, y le resultará más económico saberlo de nosotros cuanto antes.
Inicie su proyecto de arnés para envases de alimentos.
Envíenos el plano, la lista de materiales del conector, la química de limpieza, el perfil de flexión y el volumen que necesita. Le enviaremos un análisis de diseño para la fabricación (DFM) y un presupuesto, normalmente en 48 horas. Si aún no dispone del plano, envíenos el tipo de máquina, las funciones del arnés, los productos de saneamiento utilizados en esa línea y algunas fotos del recorrido. Le ayudaremos a definir el alcance del arnés y el plan de validación antes de que invierta en un diseño que deba rehacerse.
Correo electrónico:[sales5@xmkehan.com]
Tiempo de respuesta típico:24 horas, de lunes a viernes
Palabras clave SEO:arnés de cables para equipos de envasado de alimentos personalizados, arnés de cableado para máquinas de envasado de alimentos, fabricante de arneses de cables de grado alimenticio, conjunto de cables lavables, conjunto de cables IP69K, arnés de cables de diseño higiénico, proveedor de arneses que cumplen con HACCP, cable FDA 21 CFR 177, conjunto de cables EU 1935/2004, conjunto de cables sanitarios 3-A, cable higiénico EHEDG, cubierta de cable azul para la industria alimentaria, brida de cable detectable por metal, conjunto de cables de cadena portacables, arnés de cables flexible continuo, arnés de robot con clasificación de torsión, conjunto de cables de servo, conjunto de cables VFD, cable de retroalimentación de codificador, arnés de conectores de acero inoxidable M12, cable M12 IP69K, conjunto de arnés de conectores Han, arnés de conectores de servo M23, conjunto de cables IO-Link, conjunto de cables EtherCAT, conjunto de cables PROFINET, arnés EtherNet/IP, arnés Ethernet de un solo par, arnés de seguridad EN ISO 13849, cableado de máquinas EN 60204-1, arnés de cables para máquinas VFFS, arnés de cableado para termoformadoras, conjunto de cables para selladoras de bandejas, arnés de cableado para estuchadoras, Conjunto de cables para robot paletizador, conjunto de cables para báscula de control, arnés para máquina de inspección por rayos X, cable resistente al ácido peracético, cubierta de cable resistente a productos químicos, fabricante de arneses para envasado de alimentos en China, arnés personalizado con pedido mínimo de 100 piezas, proveedor de arneses de cables con certificación ISO 9001, fábrica de arneses de cables en Xiamen.